Set de scule de prelucrare
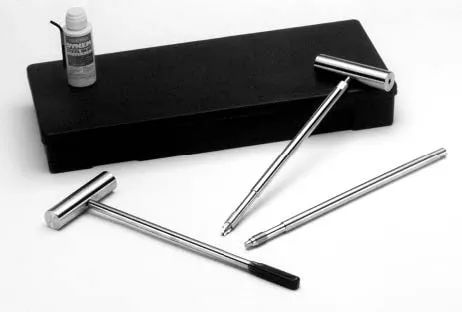
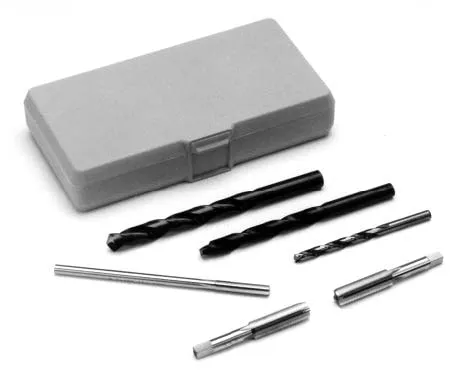
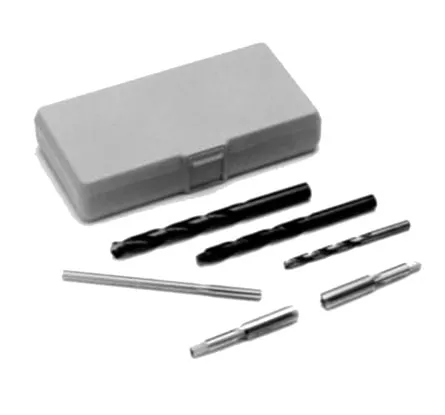
Set de scule de prelucrare (cod comandă 200925) este traductor de presiune a topiturii Dynisco.
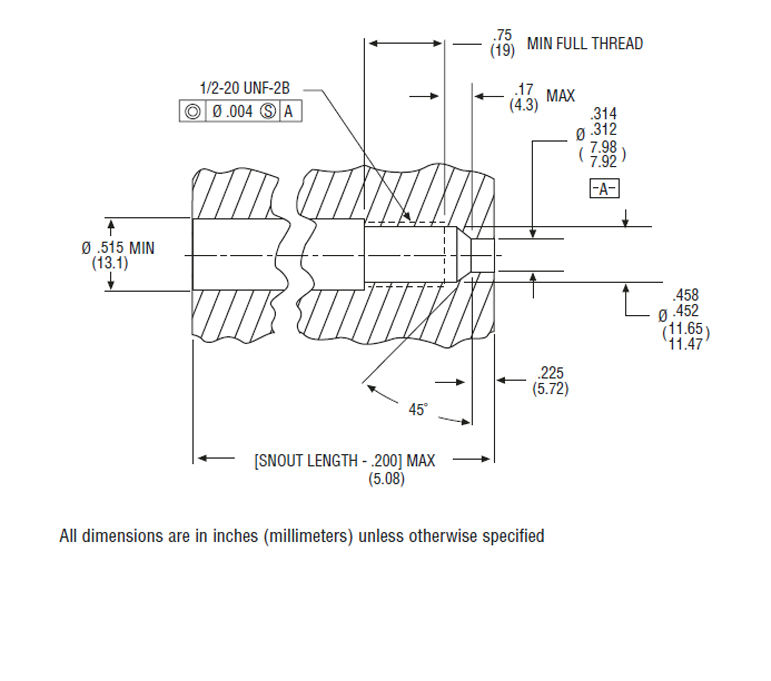
Setul de scule pentru realizarea orificiului și a filetului pentru traductoarele de presiune a topiturii conține toate burghiele și tarozii necesari pentru pregătirea orificiului de montare standard al traductorului 1/2 20 UNF. Setul conține un burghiu special cu pilot, necesar pentru prelucrarea scaunului la 45 °. Toate sculele incluse în acest set sunt fabricate din oțel de scule de înaltă calitate. La realizarea filetului trebuie acordată atenție vitezei corecte de găurire, lubrifierii și centrării perfecte. De asemenea, înainte de montarea traductorului recomandăm verificarea filetului; în acest scop se utilizează vopseaua care se aplică pe vârful de verificare. După efectuarea verificării, vopseaua poate fi deteriorată
(zgâriată) numai pe teșitură și pe suprafața de așezare de 45°. Dacă este deteriorată și în alte locuri, înseamnă că filetul nu a fost realizat corect. În caz de neclarități, nu ezitați să ne contactați. Sunt disponibile și seturile M10 și M18.
Prețul, termenul de livrare și eventualele variante vi le vom trimite în ofertă.
Aveți nevoie de ajutor la alegere? Sunați-ne la +420 571 647 228 sau scrieți-ne la info@azurr-tech.cz.
Descriere
Procedura recomandată
| Pasul 1: Găuriți orificiul cu burghiul de 9/32 ". (7,14mm) | |
| Pasul 2: Finisați suprafețele cu ajutorul alezorului de 5/16 " (8,0mm) | |
| Pasul 3: Verificați orificiul de montare și calculați adâncimea necesară a orificiului 11,47 mm / 11,65 mm "și lăsați o lungime minimă de 5,72 mm" a orificiului cu diametrul de 5/16 (8,0mm)" . Folosind burghiul de 29/64, găuriți la adâncimea calculată mai sus, luând în calcul o mică rezervă necesară la pasul 7. |
|
|
Pasul 4: |
|
|
Pasul 5: |
|
|
Pasul 6: |
|
| Pasul 7: Verificați întregul filet realizat cu ajutorul vopselei de control |